东莞市京工自动化设备有限公司
手机:138 2918 8826
传真:+86-769-85353147
邮箱:king@auto-king.net
地址:东莞市长安镇横中路33号1栋107
注塑模具水路堵塞的原因与解决方案
冷却循环水系统是注塑模具冷却的关键环节,其水质和管理状况直接影响模具水路的通畅性和使用寿命。以下我将详细分析冷却循环水如何导致注塑模具水路堵塞,并提供系统的解决方案。
一、模具水路堵塞的三大原因
1. 水垢沉积机制
硬水结垢:当使用硬水(钙镁离子含量高)作为冷却介质时,经过长时间的热胀冷缩,会在管内壁形成水垢。这些水垢会逐渐增厚,最终完全堵塞直径通常只有3-8mm的模具水路
热交换效应:模具工作温度通常在80-120℃之间,与冷却水的温差导致溶解的矿物质(如碳酸钙)析出,形成致密水垢层
沉积速率:在未处理的水质中,水垢沉积速率可达0.1-0.3mm/年,对于细小的模具水路,3-5年就可能完全堵塞
2. 腐蚀产物堵塞
铁锈形成:金属管道在含氧水中易发生电化学腐蚀,产生铁锈沉积物。铁锈颗粒会随水流移动,在管道变径处或弯头处堆积
腐蚀加速因素:pH值异常(过低或过高)、高含盐量(电导率>3000μs/cm)和氯离子含量过高都会显著加速腐蚀过程
堵塞特点:腐蚀产物堵塞通常表现为局部突然性堵塞,且伴随水流压力异常升高
3. 生物膜堵塞
微生物滋生:水温在50℃以下时,细菌、藻类等微生物容易繁殖,形成生物膜。这些生物膜会吸附水中的悬浮颗粒,形成复合堵塞物
繁殖条件:营养源(如磷含量>1.0mg/L)、适宜pH值(6.5-8.5)和低流速区域(雷诺数<4000)是微生物繁殖的理想环境
堵塞特征:生物膜堵塞通常表现为渐进性流量下降,且伴有异味
二、冷却循环水管理不当的具体影响
1. 对模具性能的影响
冷却效率下降:水垢和铁锈沉积使传热系数降低30-50%,导致模具温度不均(温差可达±5℃)
压力损失增加:堵塞使水流通横断面缩小,系统压力损失可达设计值的2-3倍。
温度失控风险:完全堵塞的水路使局部温度不可控,可能导致产品变形或设备报警停机。
2. 对产品质量的影响
表面缺陷:冷却不均导致产品出现缩水、熔接痕等表面瑕疵,不良率可增加15-20%
尺寸不稳定:模温波动使产品收缩率变化,尺寸合格率下降10-15%
机械性能下降:残余应力增加导致产品强度降低,特别是对PC、PMMA等材料影响显著。
3. 对生产效率的影响
周期延长:冷却效率下降使成型周期延长10-15%,年产量减少约8-12%
维护成本:年维护成本可能超过20万元,包括清洗、更换密封件和模具维修等。
停机损失:严重堵塞导致的非计划停机,每次损失可达5000-20000元。
三、模具水路堵塞的解决办法
1. 短期应急处理
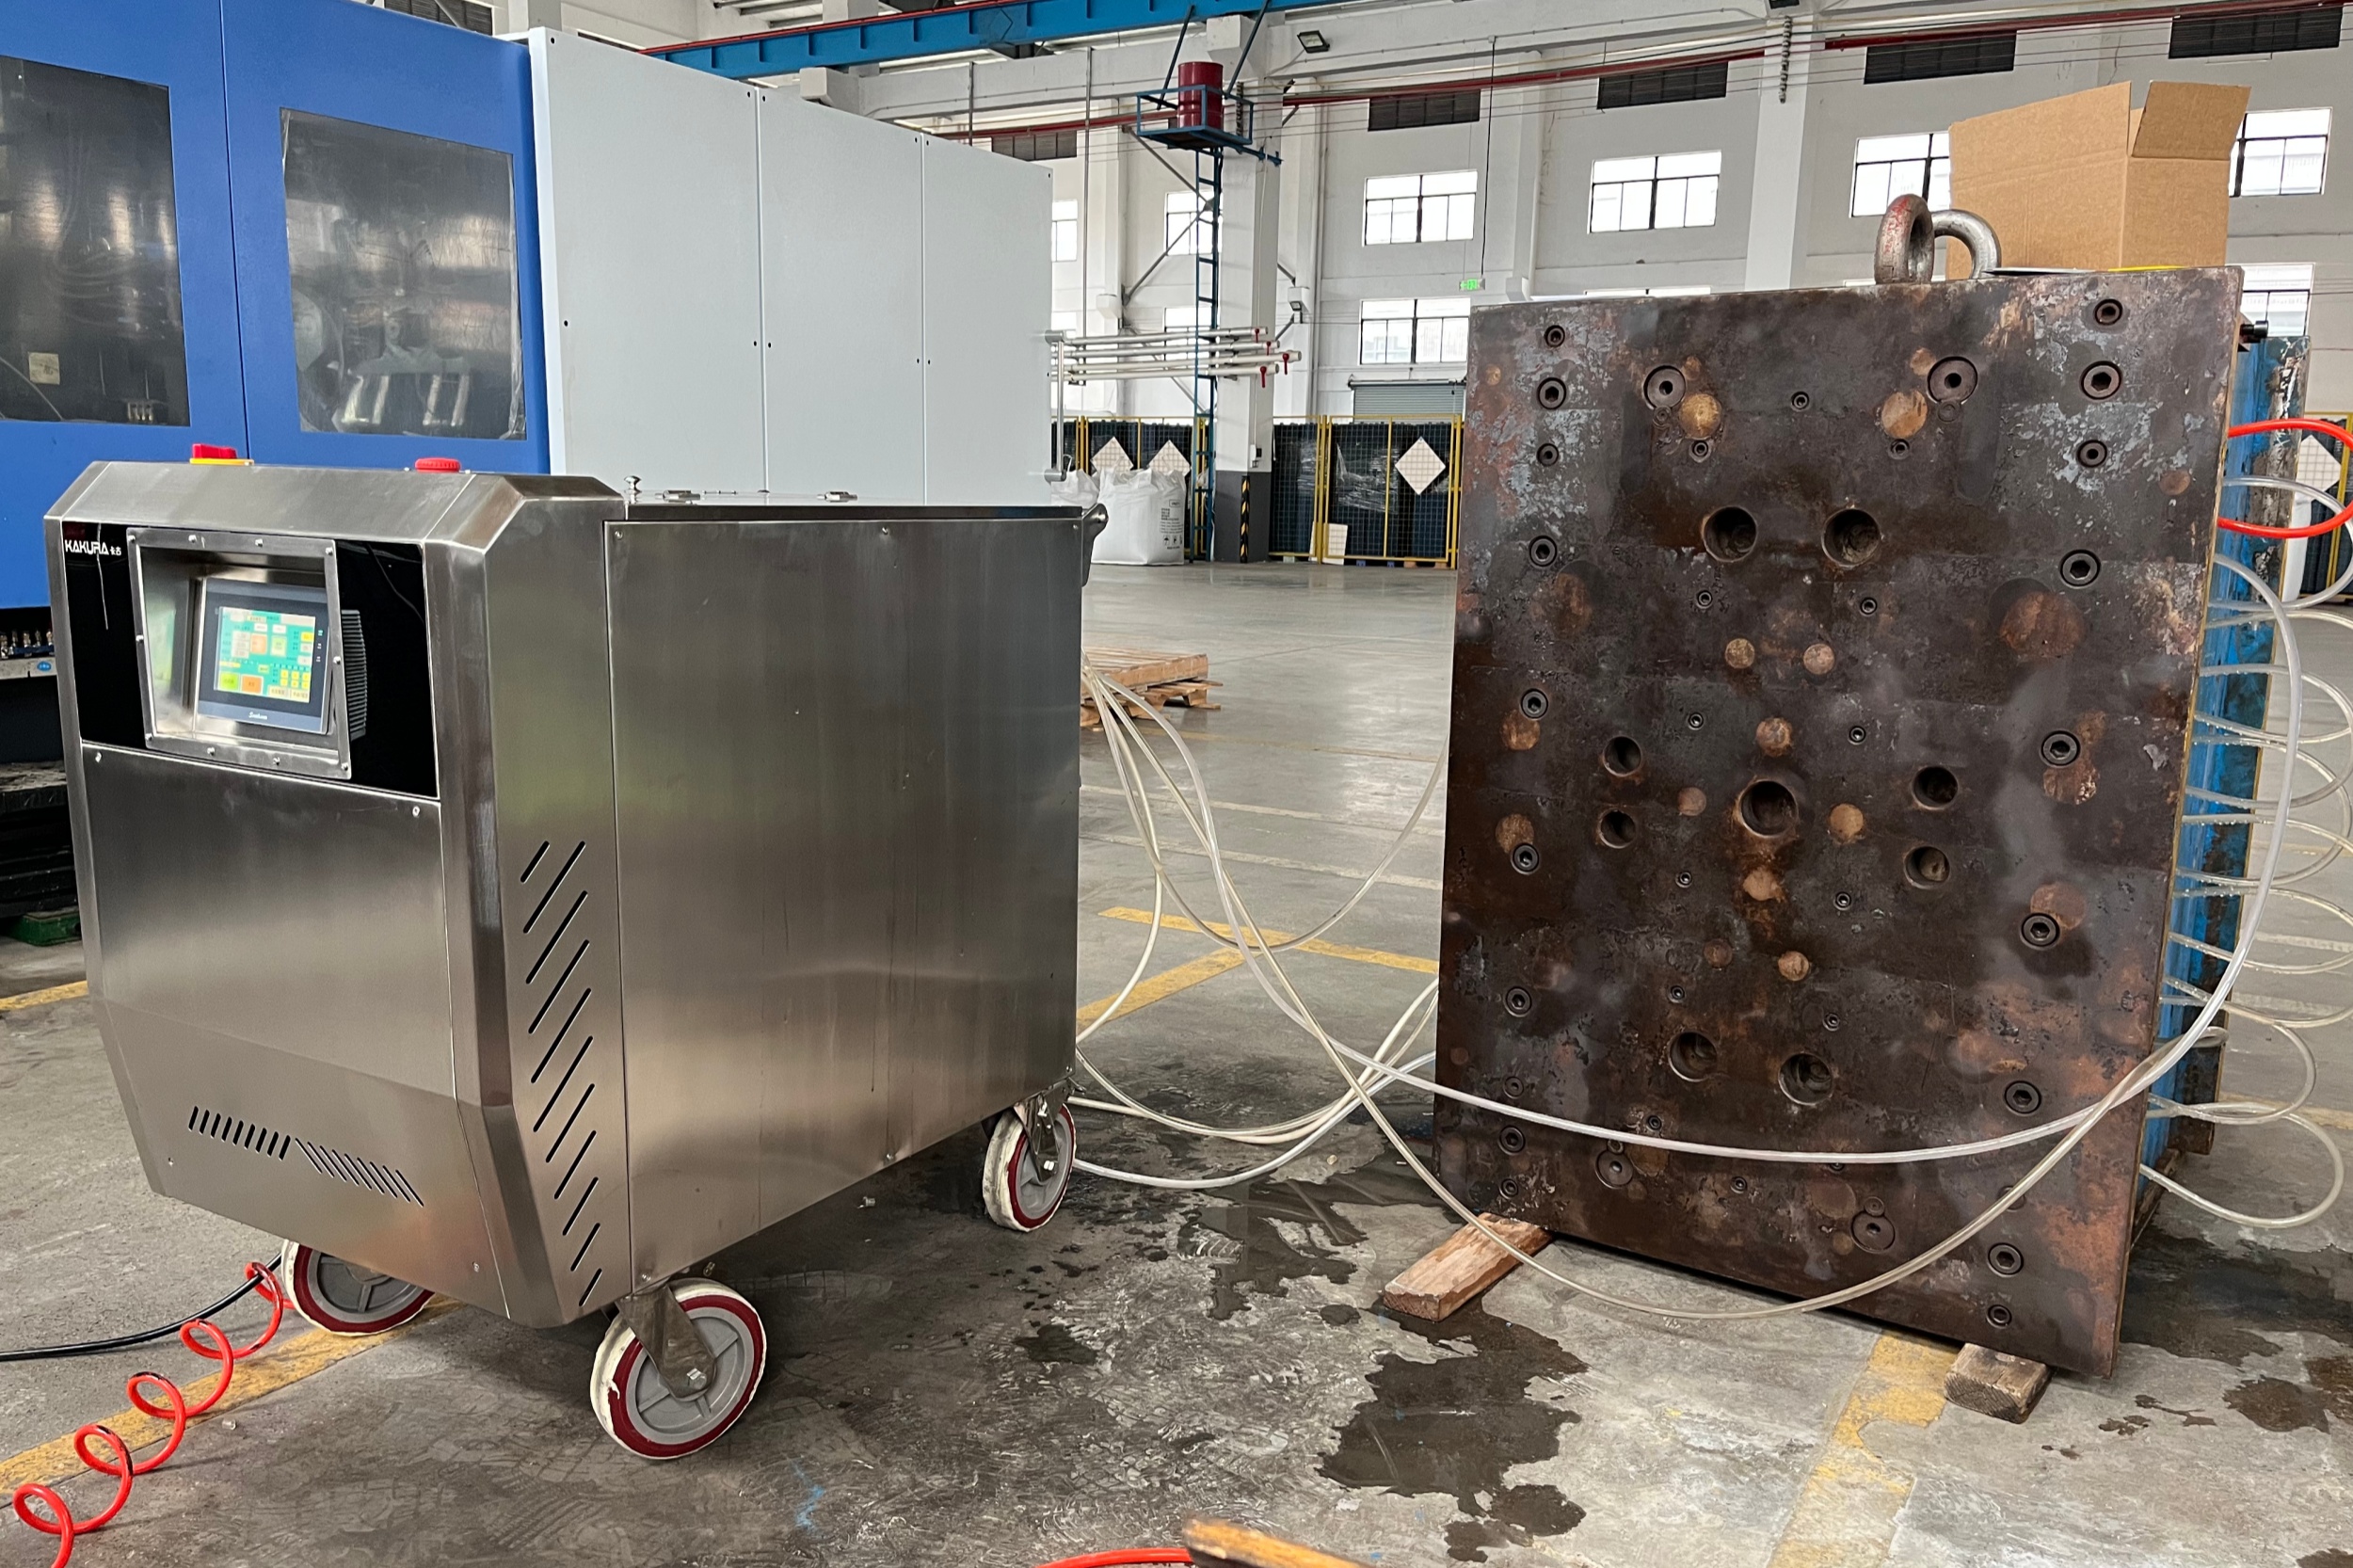
对与产生堵塞、水流量小的模具,使用KAKURA卡古模具水路清洗机,进行除垢清洗。可快速完成模具水路内的污垢清除,并且可对水路内部进行钝化预膜。
2. 长期监测与预防
在线监测:24小时实时监控水质(PH、电导率等)。
实时干预:水质数据与设定指标不符时,根据实际情况自主添加药剂,进行干预。
定期检测:每月进行两次水质全面分析,包括总铁、硬度、氯离子和微生物指标等。